
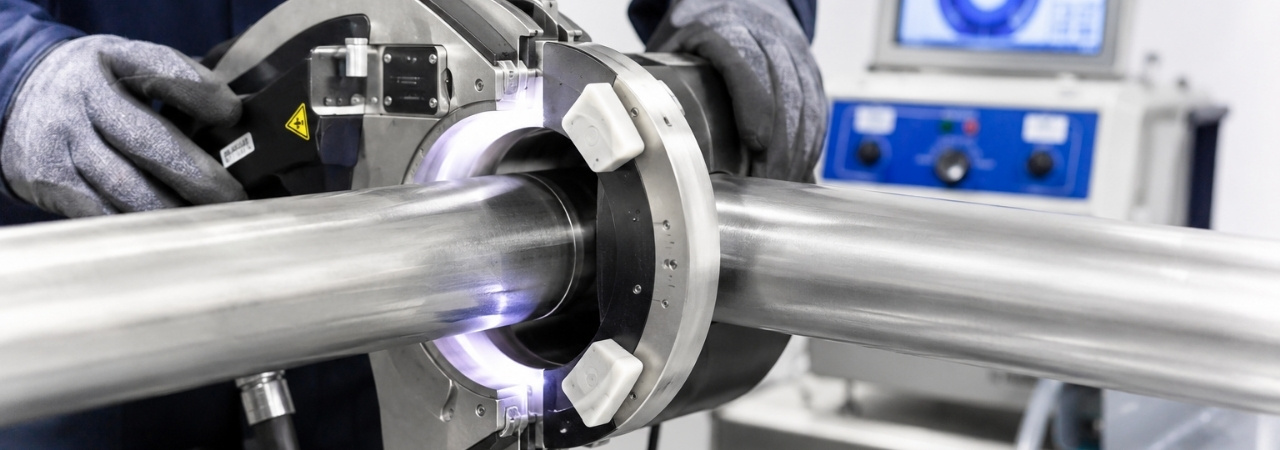
Questa tecnica viene impiegata soprattutto nella saldatura di tubazioni in acciaio inox, leghe speciali e materiali destinati a impianti farmaceutici, alimentari, chimici, energetici e semiconduttori.
Principio di funzionamento e attrezzatura
Il sistema si compone di una testina di saldatura (o "testa orbitale"), un generatore di corrente dedicato e un'unità di controllo programmabile (PLC o sistema CNC integrato). La testina viene montata attorno al tubo mediante un sistema di bloccaggio rapido e contiene l'elettrodo in tungsteno non consumabile, il sistema di protezione in gas inerte (tipicamente argon o miscele argon/idrogeno) e, nelle configurazioni più avanzate, un alimentatore di materiale d'apporto. Il gas di protezione ha un ruolo critico: non solo protegge il bagno fuso dall'ossidazione atmosferica, ma garantisce la stabilità dell'arco e influenza direttamente la geometria del cordone. In molte applicazioni — specialmente nel settore farmaceutico e alimentare — viene utilizzato anche un gas di purging interno al tubo (back purging) per proteggere la radice del giunto.
Applicazioni e settori
L'impiego principale è nei sistemi tubistici che richiedono giunti di elevatissima qualità ripetibile: industria farmaceutica (impianti WFI — Water for Injection, secondo normative FDA e ASME BPE), industria alimentare e beverage, industria dei semiconduttori (linee di distribuzione gas ultra-puri), aerospazio, oil & gas e centrali nucleari. In questi contesti la rugosità interna del giunto (Ra, espressa in μm) è un parametro di accettazione fondamentale: valori superiori alla soglia di specifica possono generare zone di ristagno favorevoli alla proliferazione batterica o alla contaminazione del processo.
Qualifiche e controllo qualità
Le procedure di saldatura orbitale vengono qualificate secondo normative internazionali come EN ISO 15614 (o ASME Section IX per il mercato nordamericano). I saldatori che operano su impianti manuali devono essere certificati; nel caso dell'orbitale, la qualifica riguarda invece l'operatore di macchina e il processo stesso (procedure qualification record — PQR). I controlli non distruttivi più impiegati sono la videoispezione endoscopica del cordone interno, i test idrostatici, la radiografia (RT) e, per giunzioni critiche, la tomografia computerizzata industriale. In ambiente farmaceutico è prassi consolidata documentare ogni singolo giunto con un report digitale che associa i parametri di saldatura registrati in tempo reale all'identità fisica del giunto (numero progressivo, posizionene ll'impianto, operatore, data).
Vantaggi
Dal punto di vista impiantistico, la tecnologia orbitale offre numerosi vantaggi rispetto alla saldatura manuale:
- elevata ripetibilità del processo;
- riduzione dell’errore umano;
- migliore controllo termico;
- riduzione delle rilavorazioni;
- tracciabilità dei parametri di saldatura;
- maggiore produttività nelle lavorazioni seriali.


